


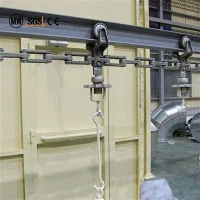


Rozpieracz łożyskowy
Hangzhou Ocean Industry Co., Ltd. jest jednym z najbardziej doświadczonych producentów i dostawców rozpieraczy łożysk w Chinach. Witamy w hurtowym, niestandardowym rozrzutniku łożyskowym w konkurencyjnej cenie z naszej fabryki. Dostępna jest dobra obsługa i produkty wysokiej jakości.
Opis produktu
Hangzhou Ocean Industry Co., Ltd. buduje rozpieracze łożyskowe we własnym zakładzie w Hangzhou w Chinach, czerpiąc z 20-letniego doświadczenia w inżynierii systemów przenośników podwieszanych. Rozpieracz łożyskowy to mechaniczna-jednostka sterująca prędkością, która umożliwia pracę jednego łańcucha przenośnika podwieszanego z kilkoma różnymi prędkościami w jednym obwodzie, bez drugiego silnika napędowego i bez programowania napędu o zmiennej-częstotliwości. Koło zębate zamocowane na łożyskowanym- wale zazębia się ze stacjonarną zębatką przykręconą wzdłuż określonego odcinka toru; podczas przejazdu wózka rozciągają się rolki zębnika, a stosunek średnicy koła zębatego-do wyjściowego koła zębatego określa szybkość, z jaką wózek-przenoszący ładunek przemieszcza się przez strefę. Na odcinkach, które muszą przebiegać z główną prędkością łańcucha, w ogóle nie ma zębatki, a zębnik jest cofany, zanim wózek do nich dotrze. Dostarczamy standardowe zespoły do przenośników podwieszanych-z zamkniętymi torami i belkami dwuteowymi, a także budujemy niestandardowe przełożenia przekładni, rozstawy regałów i geometrie montażowe na potrzeby integracji OEM.
Jednostka istnieje, ponieważ stacja procesowa i odcinek transportowy chcą przeciwnych rzeczy z tego samego łańcucha. Kabina lakiernicza, piec do utwardzania, zbiornik do galwanizacji lub stacja-utwardzania kleju wymagają powolnego, powtarzalnego przejścia z prędkością określoną w recepturze procesu. Odnoga powrotna oraz obszar załadunku i rozładunku wymagają, aby łańcuch poruszał się tak szybko, jak pozwala na to napęd, ponieważ czas tam spędzony nic nie daje. Typową odpowiedzią jest podzielenie obwodu na dwie lub trzy oddzielnie napędzane pętle, ale każdy dodatkowy napęd zapewnia silnik, skrzynię biegów, sterownik, napęd-łańcucha i interfejs, który musi być zsynchronizowany z resztą linii. Rozsiewacz nie bierze pod uwagę kosztów i punktów awarii: jeden napęd, jeden łańcuch i prędkości strefowe generowane przez geometrię obrabianą maszynowo, a nie elektronikę.
Każda jednostka dostarczana jest jako kompletny zespół - z wałem przekładniowym ze zintegrowanym kołem zębatym, dwoma uszczelnionymi-łożyskami tocznymi, obudowami łożysk z uchami montażowymi oraz złączem łączącym z punktem mocowania łańcucha przenośnika. Zębatki są dostarczane osobno lub w postaci dopasowanego-zestawu-zębatek, w zależności od tego, czy budujesz nową strefę, czy-wymieniasz tor, który jest już w użyciu. Ponieważ przełożenie jest ustalane na podstawie średnicy zębnika i wyjściowej, późniejsza zmiana prędkości strefy oznacza zmianę segmentu zębatki, a nie ponowne-dostrojenie sterownika.

Gdzie rozpieracz łożyskowy pasuje do układu przenośnika
Linia zbudowana wokół rozpórek nadal ma jeden napęd, jeden łańcuch i jeden obwód zamknięty. Zmiana polega na tym, że obwód jest na rysunku rozłożony na strefy, zamiast być dzielony za pomocą mechanizmów przesyłowych. Strefa to długość toru, na którym znajduje się regał, i ma określone proporcje, więc liczba stref to po prostu liczba segmentów regału pokazana na układzie. Stacje załadunku i rozładunku, punkty przeładunkowe i długie proste trasy powrotne zwykle nie obsługują regałów, ponieważ na tych odcinkach nic nie zyskuje na zmianie prędkości. W kabinach lakierniczych, piecach, zbiornikach procesowych, stacjach utwardzania i stanowiskach kontrolnych znajdują się stojaki, ponieważ proces wymaga kontrolowanego przejścia przez nie.
Zanim cokolwiek zostanie zamówione, dla każdej strefy należy ustalić dwie liczby: prędkość liniową wymaganą w procesie oraz długość toru, na którym ta prędkość musi być utrzymana. Prędkość wynika z proporcji. Długość pochodzi z wieszaka. Jeśli regał jest krótszy niż strefa, którą obsługuje, w połowie procesu wózki powracają do głównej prędkości łańcucha, a czas przebywania staje się nierówny przy każdym załadunku. Jeśli jest dłuższa niż strefa, zębatka przechodzi do następnego odcinka toru i przed cięciem stali należy przerysować układ.
Ponieważ na pojedynczym stojaku mieszczą się wszystkie wózki znajdujące się w siatce w tym samym momencie, przypadek obciążenia strukturalnego, który należy zadeklarować, nie dotyczy jednego wózka, ale stan pełnego obciążenia - największa liczba wózków, które strefa może pomieścić jednocześnie, każdy przenoszący swoje znamionowe obciążenie, plus uciąg łańcucha w tym punkcie obwodu. Na tej liczbie sprawdzane są śruby mocujące zębatkę, dobór łożysk i interfejs wózka, a to element, którego najczęściej brakuje, gdy projekt przychodzi do wyceny.
Zadziałanie ma miejsce na wejściu-do regału i operator ani system sterowania nie muszą wykonywać żadnej czynności. Koło zębate styka się z pierwszym zębem zębatki i od tego momentu wózek porusza się ze strefowym przełożeniem aż do końca zębatki, w którym to momencie mechanizm krzywkowy lub opcjonalny siłownik pneumatyczny odciąga zębnik, a wózek powraca do głównej prędkości łańcucha. To jest cały cykl, powtarzany dla każdej strefy obwodu.
Budowa jednostki i podstawowe komponenty
Łożysko-Wspierany zespół obrotowy
Mechanizmem znajdującym się pośrodku jednostki jest zębnik umieszczony na wale, który swobodnie obraca się względem korpusu wózka, osadzony na dwóch uszczelnionych{0}}łożyskach tocznych. To, które łożysko zostanie umieszczone, zależy od obciążenia, jakie narzuca tor. Tam, gdzie siła sprzęgania zębatki jest głównie promieniowa, standardowym wyborem są łożyska kulkowe zwykłe-(6204-2RS lub równoważne). Tam, gdzie naciąg łańcucha ma znaczną składową osiową, - nachylone odcinki torów lub układy, w których wektor naprężenia nie przebiega równolegle do szyny, nacisk przenoszą sparowane łożyska stożkowe (30204 lub równoważne). Obydwa są smarem-napełnionym na całe życie zagęszczonym polimocznikiem-smarem syntetycznym i zamkniętym-podwójnymi wargowymi uszczelkami kontaktowymi z PTFE, co zapobiega rozpryskom farby unoszącej się w powietrzu, kurzowi i-wilgoci ze zmywania z dala od elementów tocznych. Obudowy są wykonane z żeliwa sferoidalnego (GJS-400-15 / ASTM A536 65-45-12) z otworami pasowanymi na wcisk zgodnie z normą ISO H7, dzięki czemu pasowanie łożysk pozostaje prawidłowe przez cały okres eksploatacji zespołu.
Korpus montażowy z kutej stali stopowej
Korpus łączący obudowy łożysk z wózkiem przenośnika jest-kuty na gorąco ze stali stopowej AISI 4140 (42CrMo4), a następnie normalizowany i odpuszczany w celu uzyskania jednolitej drobnoziarnistej-struktury. Kucie wyrównuje przepływ ziaren metalu z głównymi ścieżkami naprężeń, dzięki czemu gotowy korpus ma o około 15 do 20 procent większą wytrzymałość zmęczeniową w porównaniu z tą samą geometrią wykonaną z blachy walcowanej -. Różnica ta objawia się dłuższą żywotnością pomiędzy wymianami na liniach, które często się zatrzymują i uruchamiają. Powierzchnie montażowe są-szlifowane płasko z dokładnością do 0,05 mm na 100 mm, więc przykręcenie korpusu do płyty wózka nie może spowodować rozregulowania otworów łożysk. Gwintowane otwory montażowe są gwintowane po obróbce cieplnej i wyposażone we wkładki gwintowe ze spiralnego drutu ze stali nierdzewnej (Heli-Cewka lub odpowiednik), które zapobiegają zacieraniu się lub zdzieraniu gwintów podczas wielokrotnego montażu i demontażu urządzenia w terenie.
Mechanizm włączania i cofania
Standardowym rozwiązaniem jest-sprężynowy mechanizm krzywkowy; tam, gdzie zmiany stref muszą być zautomatyzowane, dostępny jest siłownik pneumatyczny. W pozycji włączonej sworzeń blokujący ze stali hartowanej osadza się w zaczepie na profilu krzywki, co zapobiega wibracjom lub pulsacjom łańcucha przed wypchnięciem zębnika z zazębienia w części strefy. Skok cofania jest ustawiony tak, aby zębnik odsłaniał zęby zębatki o 2,0–2,5 mm po rozłączeniu - był wystarczająco szeroki, aby boczne kołysanie wózka na torze nie mógł spowodować przypadkowego kontaktu zębów, i wystarczająco krótki, aby ponowne-włączenie wymagało mniej niż 5 mm skoku siłownika, dzięki czemu czas martwy między strefami-zmiany prędkości był niewielki.
Forma zębatki i zębatki
Zęby zębnika są obrobione z dokładnością AGMA klasy 8 (odpowiednik DIN klasy 8), a następnie-hartowane indukcyjnie na boku i nasadzie. Po stwardnieniu boki zębów są-szlifowane wykańczająco, aby usunąć zniekształcenia spowodowane obróbką cieplną, przywracając kształt ewolwentowy z dokładnością do 0,015 mm od teoretycznej. Regały wykorzystują ten sam materiał i specyfikację hartowania, z podziałką zębów utrzymywaną w granicach 0,025 mm narastającą na dowolnych 300 mm długości. Jeśli zębnik i zębatka są dostarczane jako dopasowany zestaw, przed wysyłką sprawdza się parę pod kątem luzów, dzięki czemu nie ma konieczności ponownego-podstawiania siatki na miejscu.
Obróbka materiałowa i cieplna
Na specyfikację materiału wpływają dwa tryby awarii: wżery na bokach w wyniku powtarzającego się kontaktu tocznego oraz-pękanie zaokrągleń korzeni w wyniku obciążeń udarowych, gdy zerwanie łańcucha lub zatrzymanie awaryjne powoduje wzrost momentu obrotowego przez siatkę. Specyfikacja odpowiada na oba pytania jednocześnie, ponieważ ząb twardy w miejscu styku i wytrzymały w miejscu zgięcia to jedyny sposób na utrzymanie-jednostki sterującej prędkością w pracy na linii, która kursuje codziennie.
|
Przedmiot |
Specyfikacja |
|
Materiał korpusu montażowego |
-kuty na gorąco AISI 4140 / 42CrMo4, normalizowany i odpuszczany |
|
Wytrzymałość na rozciąganie ciała |
850 do 1000 MPa |
|
Twardość rdzenia po odpuszczaniu |
HRC 28 do 32 (około. 930 MPa rozciągania, wydajność 780 MPa) |
|
Energia uderzenia rdzenia |
Karb Charpy V-minimum 40 J w temperaturze pokojowej (minimum ISO 683-2 dla stali konstrukcyjnej wynosi 27 J) |
|
Hartowanie zębów przekładni |
Indukcja średniej-częstotliwości, 8 do 12 kHz, hartowanie polimerowe |
|
Twardość i głębokość obudowy |
HRC 50 do 55, 1,5 do 2,0 mm na boku i zaokrągleniu korzenia |
|
Powierzchniowe naprężenia szczątkowe |
Około. 300 do 400 MPa na ściskanie po utwardzeniu |
|
Post{0}}utwardzający się temperament |
180-200 stopni przez 2 godziny |
|
Dokładność zębów |
Hobowane zgodnie z AGMA klasa 8 / DIN klasa 8; boki kończą się-szlifowane z dokładnością do 0,015 mm od teoretycznej ewolwenty |
|
Tolerancja podziałki zębów zębatki |
Plus lub minus 0,025 mm skumulowane na dowolnych 300 mm |
|
Luz, dopasowany zestaw |
0,10 do 0,20 mm |
|
Obudowy łożysk |
Żeliwo sferoidalne GJS-400-15 / ASTM A536 65-45-12, otwory zgodne z ISO H7 |
|
Płaskość powierzchni montażowej |
Szlifowane do 0,05 mm na 100 mm |
Powodem, dla którego rdzeń pozostaje hartowany, a nie utwardzany na wskroś, są względy konserwacyjne. Hartowany ząb-oparty na twardym rdzeniu, jeśli kiedykolwiek zostanie przeciążony, będzie wykazywać mierzalne zużycie, które może zaplanować osoba planująca konserwację. Ząb, który jest twardy na całej długości, ma tendencję do uszkodzenia w postaci złamania, a złamanie zęba na przenośniku pod napięciem powoduje zatrzymanie całej linii bez ostrzeżenia. Ta zmiana jest zamierzona i z tego samego powodu wynika częstotliwość indukcji i częstotliwość skanowania, których używamy: przejście obudowy-do-rdzenia odbywa się stopniowo, a nie gwałtownie, co pozwala uniknąć szczytowego naprężenia rozciągającego pod powierzchnią, które powoduje odpryskiwanie łuski na kołach zębatych o ostrej granicy.
Ochrona przed korozją poprzez środowisko operacyjne
Natryskiwacz spędza swój czas pracy w dowolnej atmosferze, w której panuje ciepło w zakładzie, - ciepło pieca, rozpryski farby, mgła galwaniczna,-woda zmywająca, wilgotność przybrzeżna. System powłok jest wybierany zgodnie z tym, a nie zgodnie ze standardem-ogólnego przeznaczenia.
|
Środowisko operacyjne |
System powłokowy |
Odporność na-sól (ASTM B117) |
|
Wewnątrz, sucha atmosfera warsztatu |
Galwanizacja cynkowo-niklowa, 12 do 15 procent niklu, 8 do 12 µm, pasywian chromu trójwartościowego |
Minimum 720 godzin do czerwonej rdzy |
|
Miejsce przybrzeżne, zakłady chemiczne, platforma wiertnicza, tropikalna instalacja zewnętrzna |
Płyta cynkowo-niklowa-plus-bogaty w cynk podkład epoksydowy i poliuretanowa powłoka nawierzchniowa |
Minimum 1500 godzin |
|
Odniesienie: konwencjonalne cynkowanie chromianem sześciowartościowym |
Nie jest dostarczany w standardzie |
Typowo 240 godzin |
Boki zębów przekładni i otwory łożysk są maskowane podczas powlekania, dzięki czemu powłoka nigdy nie dociera do powierzchni, której dopasowanie ma znaczenie. Warto sprawdzić tę kwestię u dowolnego dostawcy, ponieważ powlekany bok koła zębatego zmienia efektywną grubość zęba, a luz ustawiony na stole warsztatowym nie jest już luzem podczas pracy. W przypadku linii powlekania i wytrawiania należy powiedzieć nam, na jakie chemikalia urządzenie będzie narażone w postaci pary, a nie rozbryzgów. - Atmosfera nad zbiornikiem jest zwykle trudniejszym środowiskiem i jest to część decyzji najczęściej pomijanej podczas określania powłoki na etapie wyceny.
Współczynnik prędkości i planowanie stref
Stosunek jest właściwością dwóch średnic, a nie ustawieniem. Średnica zębnika jest ustalana na podstawie podziałki zębów zębatki, a średnica wyjściowego koła zębatego jest ustalana podczas budowy zespołu, więc zależność między prędkością łańcucha a prędkością wózka w danej strefie można zapisać na rysunku przed powstaniem zespołu.
|
Średnica koła zębatego-podziałowego |
Wyjściowa średnica koła zębatego |
Prędkość wózka względem łańcucha |
|
80 mm |
40 mm |
0,5 x prędkość łańcucha (redukcja 2:1 w strefie procesowej) |
|
50 mm |
100 mm |
2 x prędkość łańcucha (czas przejścia nogi powrotnej skrócony o połowę) |
Dlatego planowanie strefy zaczyna się od procesu, a nie od przenośnika. Oblicz czas przebywania wymagany w procesie i dostępną dla niego długość ścieżki, a następnie uzyskaj wymaganą prędkość. Podziel to przez prędkość łańcucha, aby uzyskać redukcję potrzebną dla każdej strefy, a powyższa tabela proporcji pokazuje, do czego zbudowane jest urządzenie. Obwód wymagający powolnego utwardzania, średniej kontroli i szybkiego powrotu ma trzy przełożenia, a zatem trzy segmenty zębatki, wszystkie napędzane przez jeden silnik, który był już na linii.
Jest jedna konsekwencja, którą warto wyraźnie podkreślić, ponieważ rzuca się w oczy już na etapie specyfikacji: prędkość w strefie jest ustalana przez obrobioną geometrię, więc późniejsza zmiana receptury procesu jest zmianą mechaniczną, a nie zmianą parametrów. Segmenty stojaka są przykręcone śrubami, więc wymiana jednego na segment o innym skoku jest zaplanowaną-pracą konserwacyjną-, ale jest to praca, którą należy zaplanować, zamówić i zakończyć. Jeśli receptura procesu na Twojej linii często się zmienia, kwestia ta powinna być częścią rozmowy podczas uzgadniania układu stref, a nie po dostarczeniu regałów.
Układ stojaka i geometria sprzęgania
Zębatka jest przykręcona do konstrukcji toru na całej długości strefy, którą reguluje, a jej zęby przylegają do zębnika. Podziałka zębów określa współczynnik stref, więc podziałka jest stała w momencie ustalenia prędkości strefy. Segmentu stojaka nie można wymienić na segment o innym skoku bez zmiany prędkości tej strefy - te dwie decyzje są tą samą decyzją.
Zębatka musi pasować dokładnie tam, gdzie styka się z nią zębnik. Koło zębate powinno wchodzić wzdłuż boków zęba, a nie na powierzchni zęba, co jest kwestią ołowiu-w geometrii oraz sposobu, w jaki zębatka jest wyrównana z szyną na całej swojej długości. Skumulowany błąd podziałki jest kontrolowany z dokładnością do 0,025 mm na dowolnych 300 mm zębatki, ponieważ błąd podziałki, który jest mały na pierwszym zębie, ale jest złożony wzdłuż segmentu, objawia się jako postępująca zmiana współczynnika, a zatem jako prędkość strefowa, która nie jest tą, dla której zaprojektowano proces. Prześwit siatki w pozycji złożonej wynosi od 2,0 do 2,5 mm, a ponowne-włączenie wymaga przesuwu mniejszego niż 5 mm, więc przejście na każdym końcu zębatki jest krótkie i nie wymaga zarezerwowanej dla niego specjalnej prowadnicy.
Przed pakowaniem dopasowane koło zębate i zębatka są sprawdzane na stanowisku pod kątem luzu w zakresie od 0,10 mm do 0,20 mm. Sprawdzanie to odbywa się w przypadku pary, która będzie instalowana, dlatego też dopasowany zestaw jest bezpieczniejszym wyborem w przypadku nowej strefy: siatka nie zależy od podkładki regulacyjnej, którą ktoś musi prawidłowo ustawić na suwnicy na wysokości. Jeśli rozpórka jest mocowana do stojaka, który już znajduje się na torze, punktem wyjścia jest zmierzenie tego stojaka, a nie jego wymiana. - Zobacz następną sekcję, ale o tym, co musimy dopasować.
Dołączone opcje montażu-szyny i belki-
Dostępne są standardowe konfiguracje zarówno dla systemów przenośników podwieszanych-z zamkniętymi torami, jak i z-belkami dwuteowymi. Mechanizm wewnątrz jest taki sam w obu przypadkach; różni się sposobem zawieszenia jednostki na wózku i miejscem zakotwiczenia stojaka, przy czym oba czynniki wynikają z rodzaju toru, a nie z ładunku.
Na zamkniętej-torowni szyna ma profil zamknięty, wózek porusza się po niej, a rozpórkę mocuje się do płyty wózka przez szczelinę w szynie. Regał jest kotwiony do konstrukcji wsporczej toru wzdłuż profilu. Na linii-belki dwuteowej wózek porusza się po kołnierzu, płyta montażowa znajduje się nad szyną, a zębatka zazwyczaj podąża za konstrukcją toru, a nie samą szyną. Ucha montażowe obudowy i interfejs sprzęgający są obrabiane maszynowo zgodnie z określonym przez Ciebie układem, więc nie można ich zamieniać po zbudowaniu urządzenia.
Na etapie zapytania rozstrzygają dwie kwestie: typ prowadnicy oraz rysunek mocowania wózka lub wzór płyty, do którego ma zostać przykręcone urządzenie. Jeśli linia łączy różne typy torów: - tor zamknięty w obszarze procesowym i-belkę I-na powrocie, co jest powszechne w przypadku ponownego wykorzystania istniejącej linii powrotnej, - powiedz to, ponieważ szczegóły mocowania w stojaku zmieniają się między dwiema sekcjami, a punkt przejścia musi zostać narysowany, a nie improwizowany na miejscu.
Dane wejściowe wyboru dla konstruktorów linii
Rozmiar rozsiewacza jest dobierany na podstawie linii, a nie strony katalogu, więc zapytanie musi zawierać dane operacyjne linii. Poniższa lista przedstawia to, na czym pracujemy; czegokolwiek brakuje, to pytanie, do którego wrócimy przed wyceną, ponieważ odgadnięcie któregokolwiek z tych elementów powoduje przeniesienie kosztów na drugą połowę projektu.
- Rysunek układu obwodów pokazujący, gdzie zaczyna się i kończy każda strefa, a także długość toru dostępna dla każdej szafy
- Wymagana prędkość liniowa w każdej strefie lub czas przebywania i długość procesu, z którego wynika
- Główna prędkość łańcucha i naciąg łańcucha w miejscu, w którym znajduje się każdy rozpieracz
- Maksymalna masa wózka plus masa ładunku oraz największa liczba wózków, która będzie jednocześnie zazębiona na jednym stojaku
- Wzór lub rysunek płyty montażowej wózka, łącznie ze środkami otworów i grubością płyty
- Typ toru, profil zamknięty lub-belka dwuteowa, z rozmiarem szyny lub belki
- Temperatura otoczenia w urządzeniu, zwłaszcza w strefie przebiegającej przez piekarnik
- Środowisko operacyjne, dzięki czemu można potwierdzić system powłok
- Cykl pracy, godziny dziennie i dni w tygodniu oraz to, czy linia często się zatrzymuje i uruchamia
- Preferencje siłownika, krzywka-sprężynowa czy pneumatyczna oraz to, czy zmiany stref mają być automatyczne
- W przypadku modernizacji, rozstaw, kąt docisku i sposób montażu stojaka są już zainstalowane
Żywotność łożysk i smarowania
Łożyska są nasmarowane-na cały okres eksploatacji za pomocą smaru syntetycznego zagęszczonego polimocznikiem- i uszczelnione za pomocą dwuwargowych-uszczelek stykowych z PTFE, więc podczas normalnej pracy nie ma żadnych punktów smarowania, które trzeba odwiedzić. Jest to celowy wybór podczas projektowania przenośników podwieszanych: zadanie smarowania na wysokości, na ruchomej linii, jest zadaniem, które zostaje odroczone, a łożysko, które potrzebuje smaru, do którego nie otrzymuje smaru, ulega awarii na długo przed tym, jak stałoby się to uszczelnione łożysko tego samego rozmiaru.
To, co w rzeczywistości skraca żywotność łożysk w tych zespołach, to środowisko, a nie obciążenie. Nadmiar farby gromadzący się aż do styku z uszczelką,-spłukanie środków chemicznych atakujących wargę uszczelki oraz niewspółosiowość powodująca obciążenie krawędzi elementów tocznych to trzy najczęściej spotykane przyczyny. Wszystkie trzy elementy są widoczne podczas przeglądu, zanim ulegną awarii, dlatego też w poniższej sekcji dotyczącej konserwacji skupiono się na tym, na co należy zwrócić uwagę, a nie na częstotliwości smarowania.
Jeśli chodzi o sprzęt, obliczenia są bardziej wyrozumiałe niż środowisko. Przy zastosowanej tutaj twardości hartowanego rdzenia granica wytrzymałości materiału wynosi około 420 do 480 MPa przy całkowicie odwróconym, polerowanym zginaniu przy pięćdziesięcioprocentowym prawdopodobieństwie przeżycia, a ponieważ indukcyjnie hartowana-osłona ulega ściskaniu, efektywna granica zmęczenia krytycznego zaokrąglenia korzenia wzrasta o około 25 do 30 procent w porównaniu z samym rdzeniem. W przypadku typowej pracy przenośnika podwieszanego - 16 godzin dziennie, sześć dni w tygodniu, 50 tygodni w roku, prędkości łańcucha 30 m/min i koła zębatego zazębionego na około 30 procent obwodu - obliczona trwałość zmęczeniowa zginania przy znamionowym momencie obrotowym przekracza pięć lat, pod warunkiem, że zębatka jest prawidłowo wyrównana, a jednostka nie jest poddawana powtarzającym się przeciążeniom. Żywotność w praktyce zależy zarówno tutaj, jak i gdziekolwiek indziej od stanu smarowania, dokładności ustawienia i częstotliwości, z jaką linia wytwarza obciążenie udarowe.
Pasujące stojaki, wózki i interfejsy łańcuchowe
Trzy interfejsy decydują o tym, czy urządzenie zostanie umieszczone na linii bez modyfikacji: zębatka do szyny, obudowa do płyty wózka i wyjście do punktu mocowania łańcucha. Wszystkie trzy są obrabiane zgodnie z przesłanymi rysunkami, więc zestaw rysunków zapytaniowych ma większe znaczenie niż tabela specyfikacji.
Obudowa osadzona jest na płycie montażowej wózka. Gwintowane otwory montażowe są gwintowane po obróbce cieplnej i wyposażone we wkładki gwintowe ze spiralnego drutu ze stali nierdzewnej, co umożliwia demontaż i ponowny montaż urządzenia podczas konserwacji bez utraty gwintów w trzecim lub czwartym cyklu. - Mały szczegół ma znaczenie, gdy alternatywą jest wymiana korpusu wózka. Powierzchnie montażowe są szlifowane na płasko, aby przykręcanie nie zniekształcało otworów łożyska, a sama płyta musi być płaska i wolna od odprysków spawalniczych, aby mogła się utrzymać.
Strona wyjściowa jest połączona z dodatkowym kołem łańcuchowym lub sprzęgłem, które łączy się z wózkiem-nośnym lub z dodatkowym segmentem łańcucha, w zależności od sposobu transportu produktu na linii. W przypadku ponownego wykorzystania istniejącego wózka przydatnymi informacjami są rysunek tabliczki, aktualny układ mocowania i obciążenie, jakie przenosi. Jeśli rozrzutnik jest projektowany na nową linię, pracujemy na podstawie ogólnego rysunku rozmieszczenia i szczegółów mocowania łańcucha, czyli miejsca, w którym ustalane są przełożenie i średnica wyjściowa.
Zębatki są dostarczane osobno lub w postaci dopasowanego koła zębatego-i-zestawu zębatki. Dopasowana trasa to ta, którą zalecamy dla nowej strefy i taka, która eliminuje wszelkie pytania dotyczące luzów. Oddzielna trasa ma sens, jeśli już trzymasz stojaki we właściwym odstępie lub gdy dopasowujesz stojak, który jest przymocowany do istniejącej szyny i nie można go zdjąć w celu szlifowania.
Niestandardowe współczynniki, montaż OEM i mieszane-linie produktów
Niestandardowe przełożenia przekładni, podziałka zębatki i geometria mocowania to normalny zakres, a nie projekt specjalny, ponieważ wymagania dotyczące przełożenia są spełniane poprzez zmianę dwóch średnic, a nie przez przeprojektowanie urządzenia. Jeśli proces wymaga prędkości mieszczącej się w zakresie standardowych kroków, w celu jej wytworzenia zmienia się-średnicę koła podziałowego koła zębatego, średnicę wyjściowego koła zębatego lub obydwa, a powłoka obudowy pozostaje na swoim miejscu. Dzięki temu urządzenie znajduje się w odstępie, który został już dopuszczony w układzie.
Ta sama właściwość sprawia, że te jednostki są przydatne w mieszanych-liniach produktów. Przedmioty o różnych kształtach i rozmiarach mogą poruszać się po tym samym obwodzie z tą samą prędkością procesu, ponieważ prędkość jest ustawiana dla strefy, a nie dla produktu; zmiana produktu zmienia tylko to, co jest na haczyku, a nie sposób ustawienia żyłki. Linia może następnie przepuszczać dużą i małą część przez tę samą kabinę z tą samą prędkością przejazdu, bez drugiego rozsiewacza lub drugiego napędu.
Jednostki wpadają również na linie obsługiwane automatycznie i ręcznie. Na linii ręcznej-sprężynowy mechanizm krzywkowy obsługiwany jest przez samą gąsienicę, a operator nie ma nic do roboty; na linii zautomatyzowanej opcjonalny siłownik pneumatyczny obsługuje to samo załączenie na podstawie sygnału, co umożliwia koordynację zmian stref za pomocą sterownika PLC lub zmiany receptury. Niezależnie od tego, czy linia jest ładowana ręcznie,-czy w pełni automatyczna, zmienia się siłownik, a nie mechanizm.
Montaż, ustawienie i uruchomienie
Zamontowanie urządzenia na wózku to krótka część pracy. Przykręcenie obudowy do płyty montażowej wózka i dopasowanie koła zębatego do zębatki zajmuje doświadczonemu zespołowi konserwacyjnemu około 30 minut, gdy zębatka jest na swoim miejscu, a wózek jest wyłączony z linii. Praca, która pochłania przestój, polega na ustaleniu pozycji regału i sprawdzeniu jego wyrównania na całej długości.
Podczas uruchamiania sprawdzane są następujące elementy: odstęp między zębatkami mierzony na rozpiętości 300 mm zgodnie z rysunkiem; dopasowanie regału do szyny na całym segmencie, a nie tylko na końcach; cofnięty luz między zębnikiem a zębami zębatki; podróże-ponowne zaręczyny; luz na dopasowanym zestawie; oraz przejazd po pełnym obwodzie z prędkością wózka mierzoną w każdej strefie i porównywaną ze stosunkiem wymaganym w układzie. Ostatnia kontrola to ta, która wychwytuje błędy rysunkowe, a nie produkcyjne, i warto ją przeprowadzić, zanim produkt trafi na linię, ponieważ niewłaściwa prędkość strefy ujawnia się jako wada procesowa na długo przed ujawnieniem się jako wada mechaniczna.
Dwa ustawienia łatwo jest pomylić na miejscu, a ich późniejsze odkrycie jest kosztowne. Pierwszy to luz cofnięty: zbyt mocno ustawiony, zębnik dotyka zębatki na odcinku toru, który kołysał się podczas montażu; ustawiony zbyt luźno, nic to nie zmienia, ponieważ skok cofania jest ograniczony skokiem siłownika dostępnym do ponownego-włączenia. Drugi to zapadka sworznia blokującego, która musi zostać potwierdzona jako osadzona w pozycji włączonej przed przekazaniem liny - na urządzeniu ręcznym. To ona utrzymuje zębnik w zazębieniu w całej strefie.
Przeglądy i konserwacja zapobiegawcza
Ponieważ łożyska są uszczelnione na cały okres eksploatacji, a siatka nie wymaga regulacji podczas pracy, rutynowa konserwacja tych zespołów polega na przeglądzie, a nie na harmonogramie serwisowym. Mechanizm obejmuje pięć elementów, a wszystkie pięć można wykonać z podłogi lub platformy bez zdejmowania urządzenia.
Najpierw boki zębów. Poszukaj wypolerowania i równego kontaktu na boku oraz wszelkich oznak, że kontakt koncentruje się na jednym końcu zęba lub tylko na jednym boku - nierówny kontakt jest najwcześniejszym widocznym objawem niewspółosiowości zębatki i pojawia się na długo przed uszkodzeniem zębów. Po drugie, luz na dopasowanym zestawie, który powinien nadal mieścić się w przedziale od 0,10 do 0,20 mm; wzrost poza tym pasmem wskazuje na zużycie lub przesunięcie stojaka. Po trzecie, zębnik powinien swobodnie obracać się ręcznie, gdy zespół jest poza linią i nie powinien wykazywać wykrywalnego luzu osiowego ani chropowatości; chropowatość oznacza, że łożysko nabrało wody lub rozprysków i należy zaplanować wymianę, a nie pozostawiać je do awarii. Po czwarte, luz cofnięty sprawdzany przy wałku zębatym w położeniu rozłączonym. Po piąte, zapadka sworznia blokującego i krzywki lub w przypadku jednostek pneumatycznych skok siłownika, który należy potwierdzić jako osiągnięcie pełnego włączenia i całkowitego cofnięcia na każdym końcu strefy.
Warto dodać dwa kolejne punkty do reżimu inspekcji już stosowanego w zakładzie. Sprawdź śruby mocujące zębatkę po pierwszych tygodniach pracy, gdy konstrukcja wciąż się stabilizuje, a następnie uwzględnij je podczas rutynowego-obchodu - zębatka, która przesunęła się na śrubach, jest przyczyną większości usterek opisanych w następnej sekcji. I nie dopuść do nadmiernego natryskiwania zębów zębatki. Powłoka gromadząca się w przestrzeniach międzyzębnych zmienia podziałkę efektywną, co powoduje zmianę współczynnika stref o początkowo małą i postępującą wielkość, przy czym znacznie łatwiej jest wytrzeć zębatkę podczas przestoju niż ją ponownie-przyciąć.
Błędy, które wynikają z wyrównania stojaka
Większość problemów z rozpieraczami, które wracają do nas jako pytania dotyczące jakości, okazuje się być problemami z wyrównaniem i ujawniają się w przewidywalnej kolejności. Pierwszą oznaką jest hałas na granicy strefy - zmiana tonu, gdy wózek wjeżdża na zębatkę lub ją opuszcza, czyli zębnik styka się z przednim-pod kątem, a nie wzdłuż boku. Drugi to nierówny kontakt boczny, widoczny jako jasny pas na części powierzchni zęba i nietknięty metal na pozostałej części. Trzecim jest wzrost luzu, ponieważ nierówny kontakt powoduje szybsze zużycie obciążonego boku niż nieobciążonego.
Czwarty znak ma inny charakter i zasługuje na wydzielenie: wózek, który na końcu strefy nie wraca do prędkości łańcucha głównego. Jest to raczej usterka rozłączania niż usterka zębatki i należy sprawdzić zapadkę sworznia blokującego, sprężynę krzywki w urządzeniach ręcznych i skok siłownika w urządzeniach pneumatycznych. Warto raczej diagnozować niż regulować, ponieważ zwykłe zwiększenie ciśnienia siłownika w celu wymuszenia rozłączenia zwykle maskuje problem z zatrzaskiem, dopóki sworzeń i profil krzywki nie ulegną zużyciu.
Korekty wyrównania dotyczą raczej torów, a nie rozpierania:-ponownie ustaw zębatkę na szynie na całej jej długości,-ponownie sprawdź nachylenie na rozpiętości 300 mm, potwierdź mocowania śrubowe, a następnie-ponownie przeprowadź kontrolę luzu i-strefy prędkości. Tam, gdzie nie można skorygować ustawienia zębatki ze względu na przesunięcie samej konstrukcji toru, przydatnym następnym krokiem jest sprawdzenie trasy w strefie, a nie dalsza regulacja rozpórki, ponieważ żadna ilość podkładek w urządzeniu nie naprawi przesuniętej szyny.
Zastosowania: Linie do malowania i malowania proszkowego
Malowanie podzespołów samochodowych to zastosowanie, wokół którego opracowano te urządzenia, ponieważ nakłada ono trzy sprzeczne wymagania dotyczące prędkości na jednym łańcuchu w promieniu kilkudziesięciu metrów od toru. Zderzaki, koła, obudowy lusterek i elementy wykończeniowe wymagają powolnego i równomiernego przesuwania przenośnika przez kabinę lakierniczą, aby powłoka przebiegała równomiernie, a operatorzy lub roboty widzieli spójny przejazd. Następnie potrzebują innej prędkości w piecu do utwardzania, ponieważ czas przebywania w temperaturze decyduje o utwardzaniu, a nie przebyta odległość. W obszarze schładzania i rozładunku jedynym wymaganiem jest przepustowość, dlatego łańcuch powinien pracować tak szybko, jak pozwala na to napęd.
Trzy segmenty regału - wolne w kabinie, inne proporcje w piecu, szybkie przy rozładunku - dostarczają wszystkie trzy profile z jednego głównego napędu, który był już na linii. Eliminuje to koszt dwóch kolejnych jednostek napędowych i eliminuje związany z nimi problem synchronizacji: oddzielnie napędzane sekcje przenośników dzielące obwód toru muszą dotrzymywać kroku podczas każdego zatrzymania, uruchomienia i zmiany produktu, a każdy z tych interfejsów jest miejscem, w którym może rozpocząć się zator.
Szczególnie w przypadku lakierni istnieje dodatkowa korzyść. W tej atmosferze nie da się uniknąć rozpryskiwania powłoki na rozpieraczu, dlatego boki przekładni i otwory łożysk są maskowane podczas powlekania, a łożyska są uszczelnione, a nie smarowane. - Dwie powierzchnie, które muszą pozostać czyste, to dwie powierzchnie, które konstrukcja pozostaje zamknięta.
Zastosowania: galwanizacja, obróbka cieplna i linie montażowe
Linie galwaniczne przenoszą części przez sekwencję zbiorników chemicznych - czyszczą, płuczą, wytrawiają, platerują, płuczą, pasywują, suszą -, a każda kąpiel wymaga innego czasu zanurzenia. Wymiary zbiornika są ustalane w procesie, więc jedyną zmienną dostępną dla projektanta linii jest szybkość, z jaką przenośnik przemieszcza część przez każdą strefę zbiornika. Segment zębatki o wymiarach dostosowanych do wymagań każdego zbiornika jest przykręcony wzdłuż odpowiedniego odcinka toru, a zębnik reguluje prędkość wózka, gdy część wchodzi do każdej strefy. Kiedy zmienia się receptura galwanizacji, zmianą jest instalacja nowego segmentu stojaka podczas zaplanowanego przestoju; nie ma programu PLC do przepisania ani parametrów napędu do ponownego-sprawdzania, co warto mieć na linii, na której zły czas zanurzenia wysyła partię do kosza zamiast do przeróbki.
Piece do ciągłej obróbki cieplnej i wyżarzania stawiają inne wymagania temu samemu pomysłowi: czas przebywania w strefie wygrzewania musi być precyzyjnie utrzymywany i utrzymywany podczas, gdy końce załadunku i rozładunku linii pracują z prędkością wymaganą przez przepustowość. Segment stojaka dopasowany do długości pieca i wymaganego czasu wygrzewania utrzymuje prędkość wózka w piecu niezależnie od wszystkiego, co dzieje się po obu jego stronach. Przełożenie mechaniczne jest również powodem, dla którego działa to niezawodnie w tym położeniu: temperatura otoczenia wokół pieca jest dokładnie tam, gdzie elektroniczne czujniki prędkości i pętle sprzężenia zwrotnego napędu zaczynają dryfować lub spadać, a przełożenie obrobione nie ma wpływu na temperaturę powietrza.
Na liniach montażowych urządzeń, mebli i elektroniki problemem jest czas cyklu, a nie chemia procesu - 30-sekundowa-stacja wkręcania, trzyminutowa stacja utwardzania kleju, 90-sekundowy test funkcjonalny i 15-sekundowa stacja pakowania, a wszystko to w jednym łańcuchu napowietrznym. Rozpieracze pozwalają łańcuchowi zapewniać inną prędkość na każdej stacji bez dzielenia linii na oddzielnie napędzane segmenty połączone mechanizmami przenoszącymi, co zmniejsza liczbę sprzętu, powierzchnię zajmowaną przez linię i stopień integracji systemu wymaganej przez projekt przed jego uruchomieniem.
Często zadawane pytania

Popularne Tagi: rozpieracz łożysk, Chiny producenci, dostawcy, fabryka rozpieraczy łożysk, Wydajność rozsiewacza, Odnowiony rozrzutnik, Sprzedawca, Waga rozsiewacza, Montaż rozsiewacza, Rozsiecznik pola
Następny
Rozrzutnik łożyskowyMoże ci się spodobać również


Wyślij zapytanie